Machine & Equipment Digital Twins
Create connected digital replicas of critical machines and equipment to monitor operating conditions, utilization, performance, and asset health using real-time and historical data.
MindInventory builds manufacturing digital twins for machines, production lines, processes, and facilities using 3D visualization, IoT, AI/ML, simulation, and cloud technologies. We connect real-world operational data with digital models to help manufacturers monitor assets, identify anomalies, predict equipment behavior, simulate process changes, and optimize factory operations.
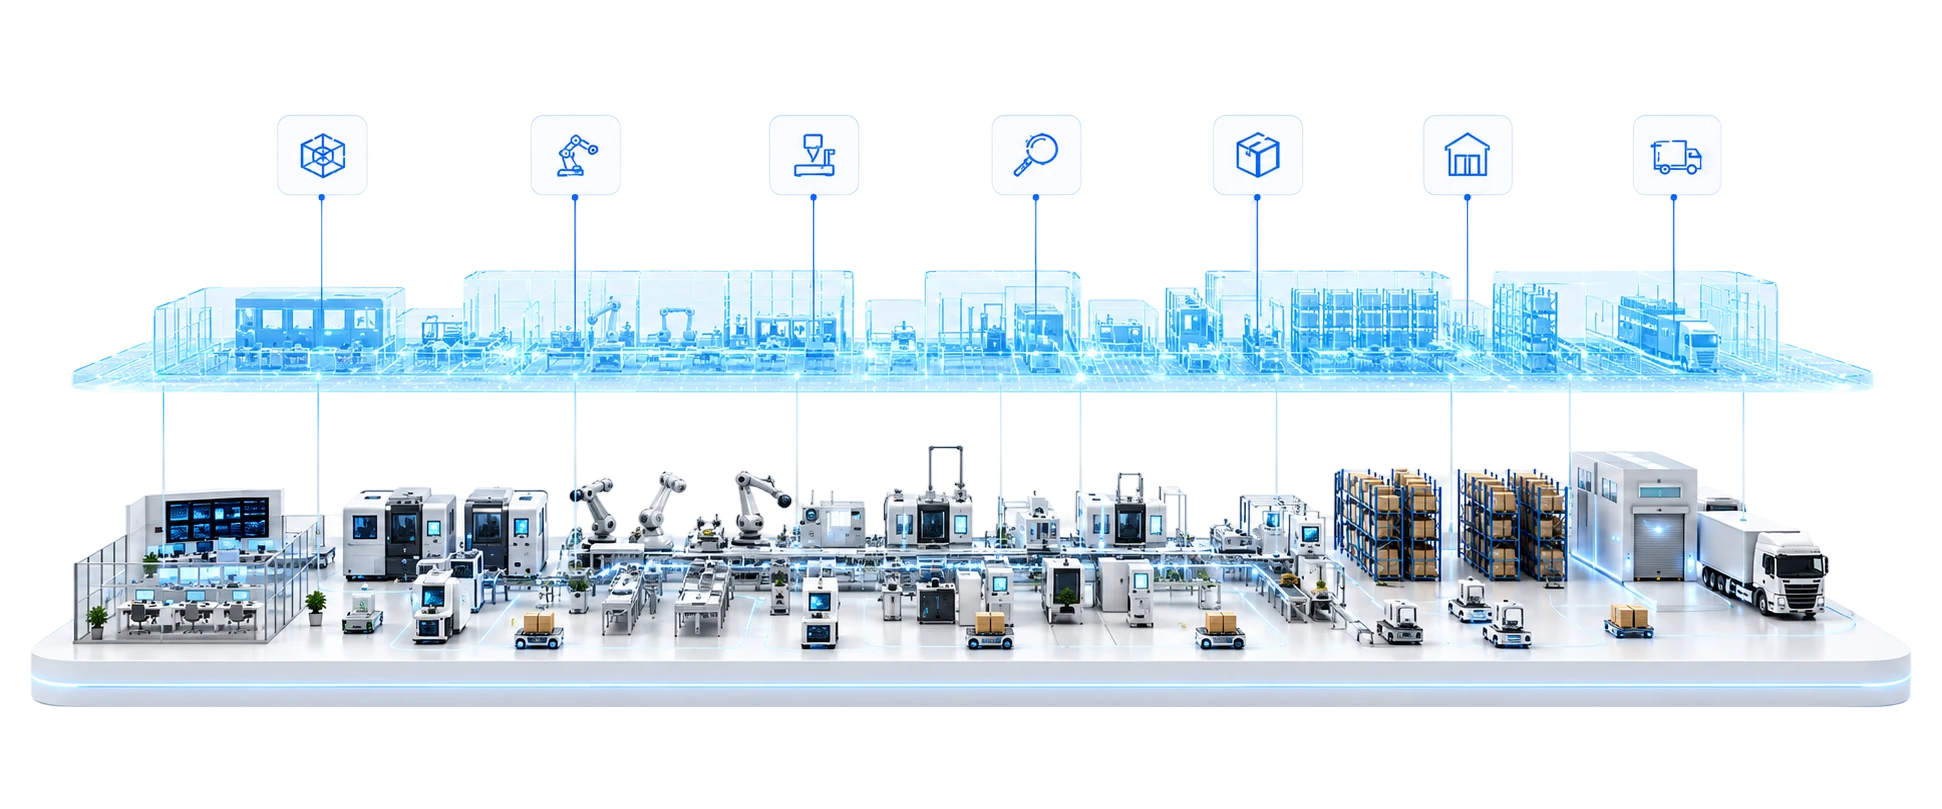
Enabling manufacturers to connect assets, visualize operations, simulate changes, predict equipment behavior, and make smarter data-driven decisions across the factory.
40%
Faster issue detection
25%
Less unplanned downtime
30%
Improvement in operational efficiency
Manufacturing operations often face unplanned downtime, production bottlenecks, disconnected data, and limited visibility into asset and process performance. Our manufacturing digital twin solutions connect operational data with digital models to help teams monitor conditions, analyze performance, simulate changes, and identify potential issues earlier.
Connect equipment telemetry and operational data to digital twin models to identify abnormal behavior, recognize potential failure patterns, and support earlier maintenance decisions.
Model production lines and workflows to identify capacity constraints, test process changes, and evaluate throughput improvements before making changes on the shop floor.
Combine real-time asset data, historical maintenance records, and predictive models to identify changes in equipment health and support condition-based maintenance.
Simulate equipment configurations, production processes, and facility changes in a virtual environment before making costly physical modifications.
Connect data from machines, production systems, and enterprise applications to provide a unified operational view across assets, processes, and facilities.
Bring data from PLCs, SCADA, MES, ERP, IoT platforms, historians, and other systems into a connected digital twin environment for analysis and simulation.
We build manufacturing digital twins at different levels of the operation, from individual machines and production equipment to production lines, processes, facilities, and connected operational environments.
Create connected digital replicas of critical machines and equipment to monitor operating conditions, utilization, performance, and asset health using real-time and historical data.
Model production lines, equipment, workflows, and dependencies to identify bottlenecks, evaluate process changes, and improve throughput before implementing changes on the shop floor.
Build connected digital representations of factory facilities, equipment, layouts, workflows, and operational conditions to support real-time visibility, planning, and simulation.
Model manufacturing processes to analyze operating conditions, simulate process changes, identify anomalies, and evaluate opportunities to improve efficiency, quality, and consistency.
Combine equipment telemetry, maintenance history, and AI/ML models with digital twin environments to detect abnormal behavior and support earlier prediction of potential equipment failures.
Model material flows, inventory, logistics, and production dependencies to improve visibility into manufacturing supply chains and evaluate planning scenarios.
Connect product, engineering, manufacturing, and operational data to provide a connected view of product performance across its lifecycle.
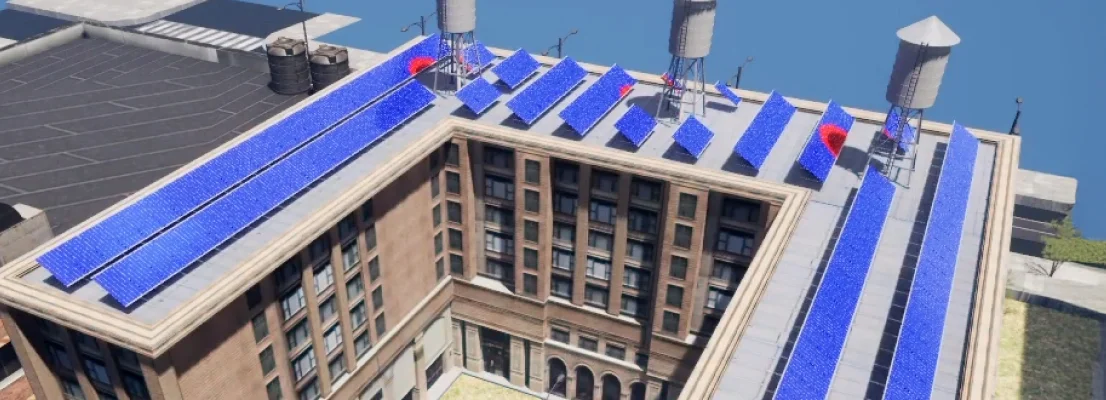
We developed a digital twin platform that enabled users to simulate, visualize, and optimize large-scale infrastructure planning through real-time scenario modeling and predictive analysis. By combining Unreal Engine-powered 3D visualization, geospatial intelligence, environmental simulations, and ROI forecasting capabilities, the platform helped stakeholders evaluate multiple deployment scenarios before execution. The solution transformed complex planning processes into data-driven decisions, improving forecasting accuracy, reducing planning effort, and accelerating investment validation.
We engineered an advanced digital twin platform designed to improve infrastructure planning, performance forecasting, and operational optimization through intelligent simulations. The solution used Unreal Engine to integrate environmental modeling, shadow analysis, energy generation forecasting, and interactive visualizations into a unified decision-support environment. By enabling users to test scenarios and predict outcomes before implementation, the platform improved planning precision, increased operational visibility, and supported more informed business decisions.
Manufacturing digital twins can be applied across asset monitoring, maintenance, production optimization, simulation, quality analysis, and facility planning. Common use cases include:
Simulate production workflows, identify bottlenecks, and evaluate process changes to improve throughput, cycle times, and overall line efficiency.
Combine equipment telemetry, historical data, and AI/ML models to detect abnormal behavior and anticipate potential failures before they cause costly downtime.
Test equipment behavior, production workflows, and control logic in a virtual environment before deploying changes to the physical production line.
Model factory layouts, equipment placement, workflows, and capacity scenarios to evaluate changes before making costly physical modifications.
Monitor process behavior against expected operating conditions to identify deviations, anomalies, and potential quality or efficiency issues.
Create a real-time view of equipment health, utilization, operating conditions, and performance to help teams understand how critical assets are performing.
Model energy consumption across equipment and processes to identify inefficiencies, evaluate scenarios, and optimize resource usage.
Connect operational data from machines, production systems, and other sources to give plant and operations teams a unified view of manufacturing performance.
Simulate the movement of raw materials, components, products, and resources across production environments to identify bottlenecks and improve material flow.
Connect product and manufacturing data to simulate performance across design, production, operation, and maintenance stages for better lifecycle decision-making.
Digital twin requirements vary significantly across manufacturing environments. We apply our digital twin, 3D, IoT, data, AI/ML, and simulation capabilities to address the operational challenges specific to each manufacturing segment.

Production-line simulation, equipment monitoring, predictive maintenance, process optimization, and virtual commissioning.

Asset simulation, production process optimization, equipment performance monitoring, predictive maintenance, and virtual testing.

Equipment digital twins, lifecycle monitoring, predictive maintenance, performance optimization, and service planning.

Production optimization, process monitoring, quality analysis, equipment performance, and manufacturing simulation.

Process simulation, asset monitoring, operational optimization, safety analysis, and predictive maintenance.

Process simulation, manufacturing facility modeling, equipment monitoring, predictive maintenance, quality analysis, and production optimization.

Production-line optimization, process monitoring, quality analysis, equipment performance, and predictive maintenance.

Asset performance monitoring, equipment simulation, predictive maintenance, operational optimization, and lifecycle management.

Factory simulation, equipment monitoring, production optimization, asset performance management, and brownfield plant extension & modernization.
Manufacturing organizations can start with a single asset and progressively expand toward connected, predictive, and AI-enabled operations. These practical maturity levels describe a typical path from basic digital representation to connected operational optimization.
Create a 3D or data-based representation of a machine, asset, production line, or facility. This provides the foundation for a connected digital twin but does not by itself constitute a real-time twin.
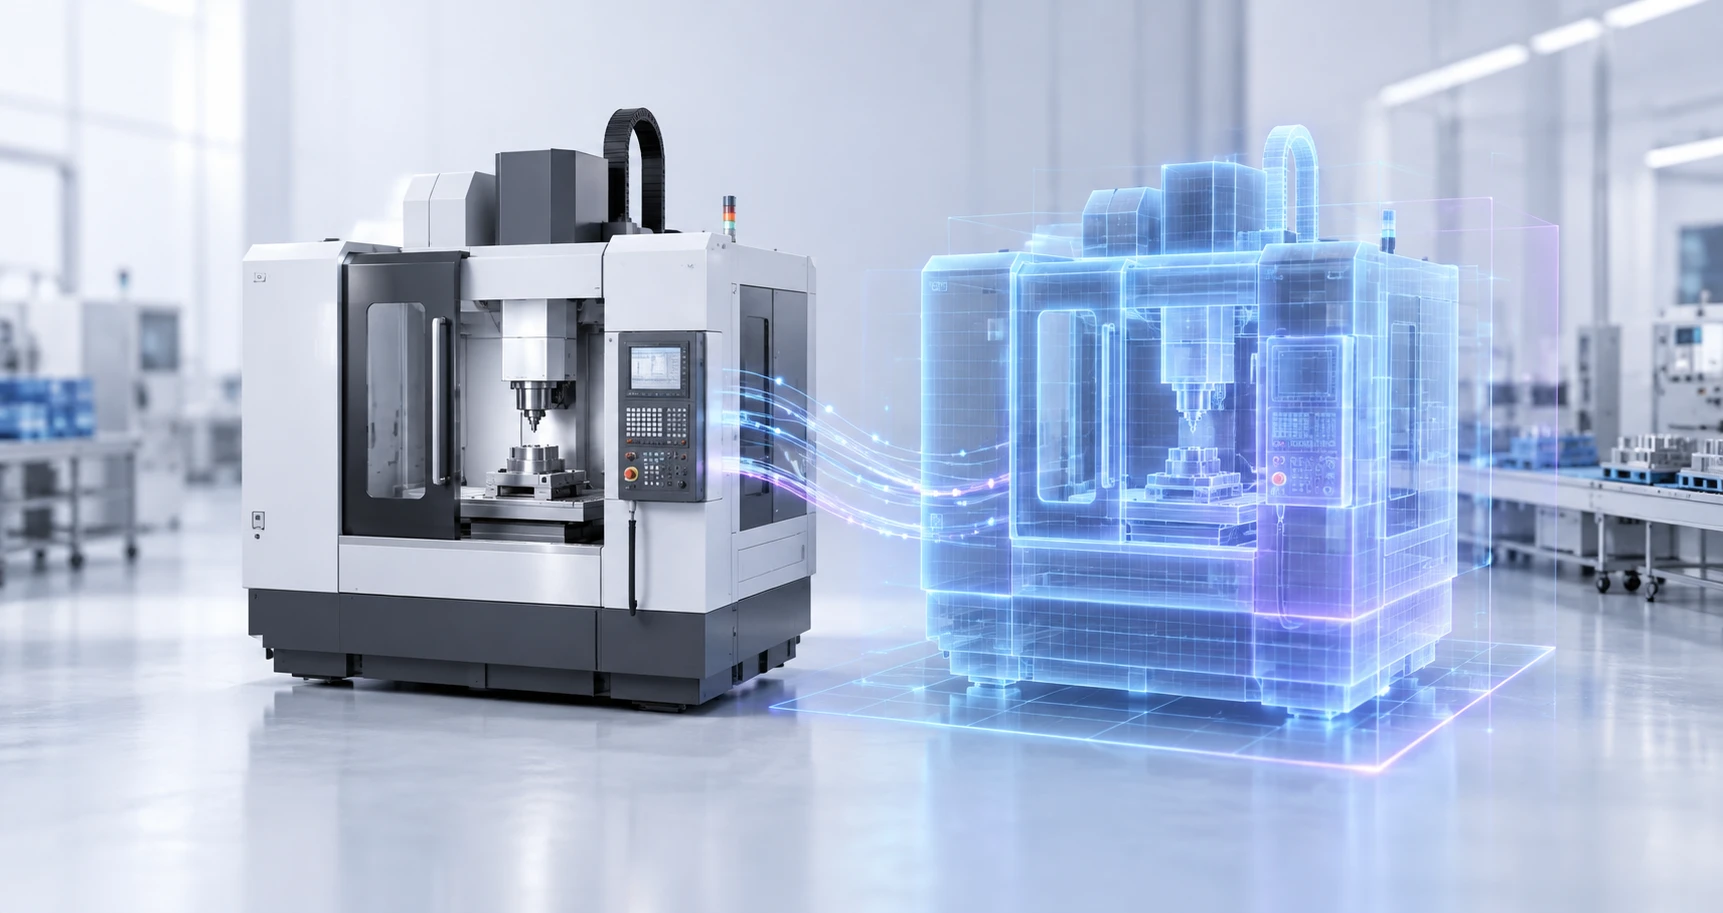
Connect digital models with real-world asset and operational data from IoT devices, PLCs, SCADA, and other manufacturing systems.
Bring real-time operational data into the digital twin to monitor asset health, production performance, utilization, and process conditions.
Use simulation, historical data, and predictive models to test what-if scenarios, forecast equipment behavior, and evaluate operational changes before implementing them physically.
Apply AI/ML to continuously analyze operational data, identify optimization opportunities, predict future conditions, and support data-driven manufacturing decisions.
As an expert team of manufacturing digital twins development services providers, we connect digital twins with the systems already running your manufacturing operations.
Connect machine and equipment data to digital twins for real-time monitoring, asset modeling, and operational analysis.
Integrate supervisory control and real-time plant data to synchronize digital representations with physical operations.
Connect production data, workflows, and performance metrics to model and optimize manufacturing processes.
Bring production, inventory, procurement, and business data into the digital twin for a broader operational view.
Connect product design, engineering, and lifecycle data with manufacturing and operational models.
Combine maintenance records and work-order data with asset performance information to support predictive maintenance.
Stream real-time sensor and telemetry data into digital twins to continuously reflect asset and process conditions.
Use historical equipment and process data to analyze performance, identify patterns, and train predictive models.
Leverage existing engineering and 3D design data to create accurate digital representations of equipment, production lines, and facilities.
Deploy scalable digital twin environments and process operational data using cloud infrastructure.
Connect high-volume operational, IoT, and enterprise data to support analytics, simulation, and AI/ML workloads.
Integrate predictive models, anomaly detection, forecasting, and optimization capabilities into digital twin environments.
A manufacturing digital twin architecture connects physical assets and industrial systems with data, digital models, simulation, analytics, and operational applications. The exact architecture depends on the plant's assets, connectivity, data sources, security requirements, and business use case.
Machines · Robots · Sensors · PLCs
OPC UA · MQTT · IoT Gateways · Edge
ERP · Data Warehouse · Data Lake
SCADA · MES · Historian · CMMS · PLM
3D Model · Real-Time State · Simulation · Physics
ML · Anomaly Detection · Prediction · Optimization
Dashboards · Alerts · Simulation · Decision Support
At MindInventory, we follow a phased approach to scale your manufacturing twin initiatives for maximum business impact.
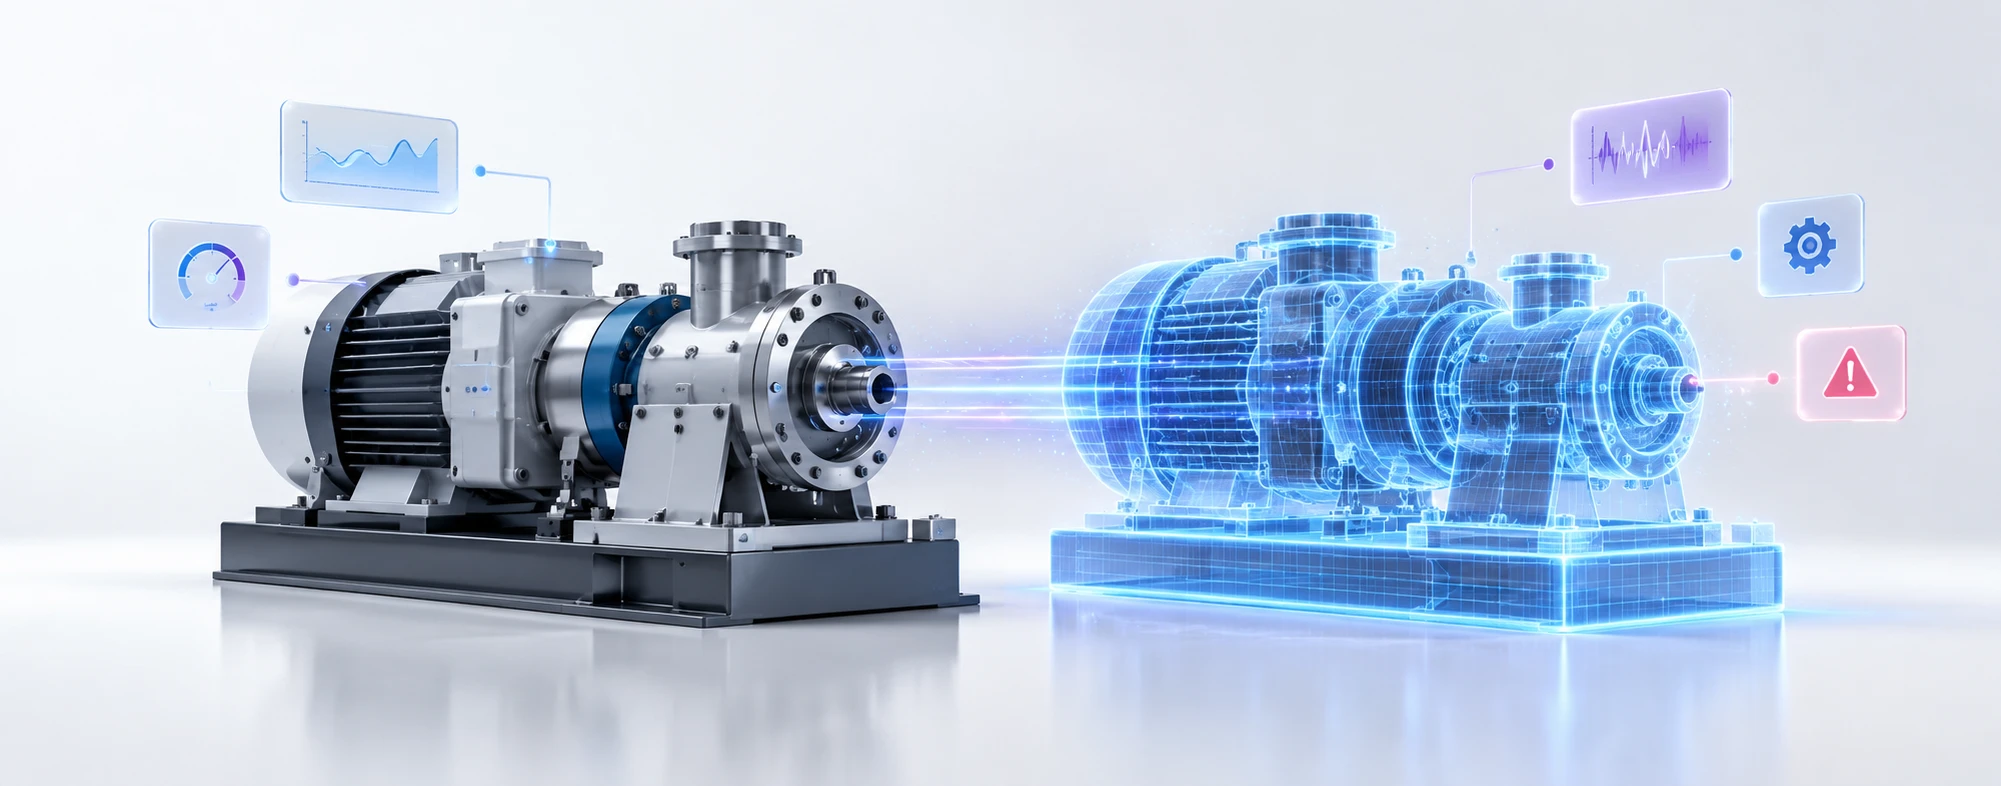
Create a fully operational digital twin of a critical machine with live data, 3D visualization, monitoring, and alerts.
Prove measurable value, improve machine visibility, and build the foundation for scale.
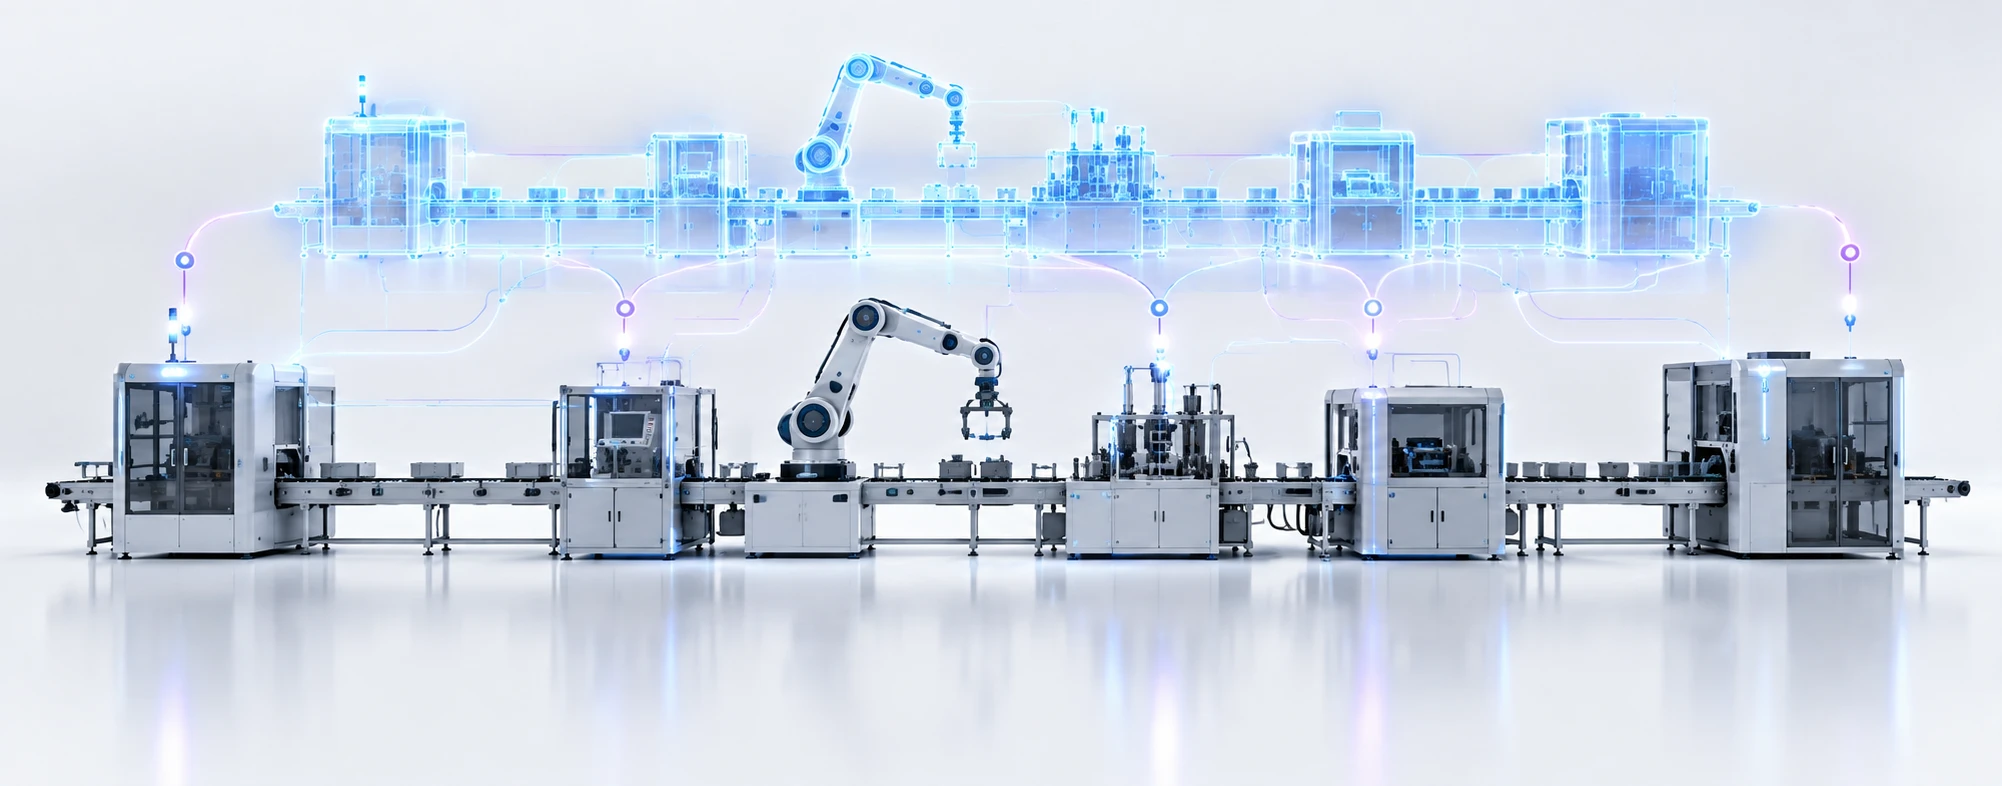
Connect related machines, processes, workflows, and production data into a unified line-level twin.
Optimize line throughput, balance capacity, and eliminate bottlenecks.
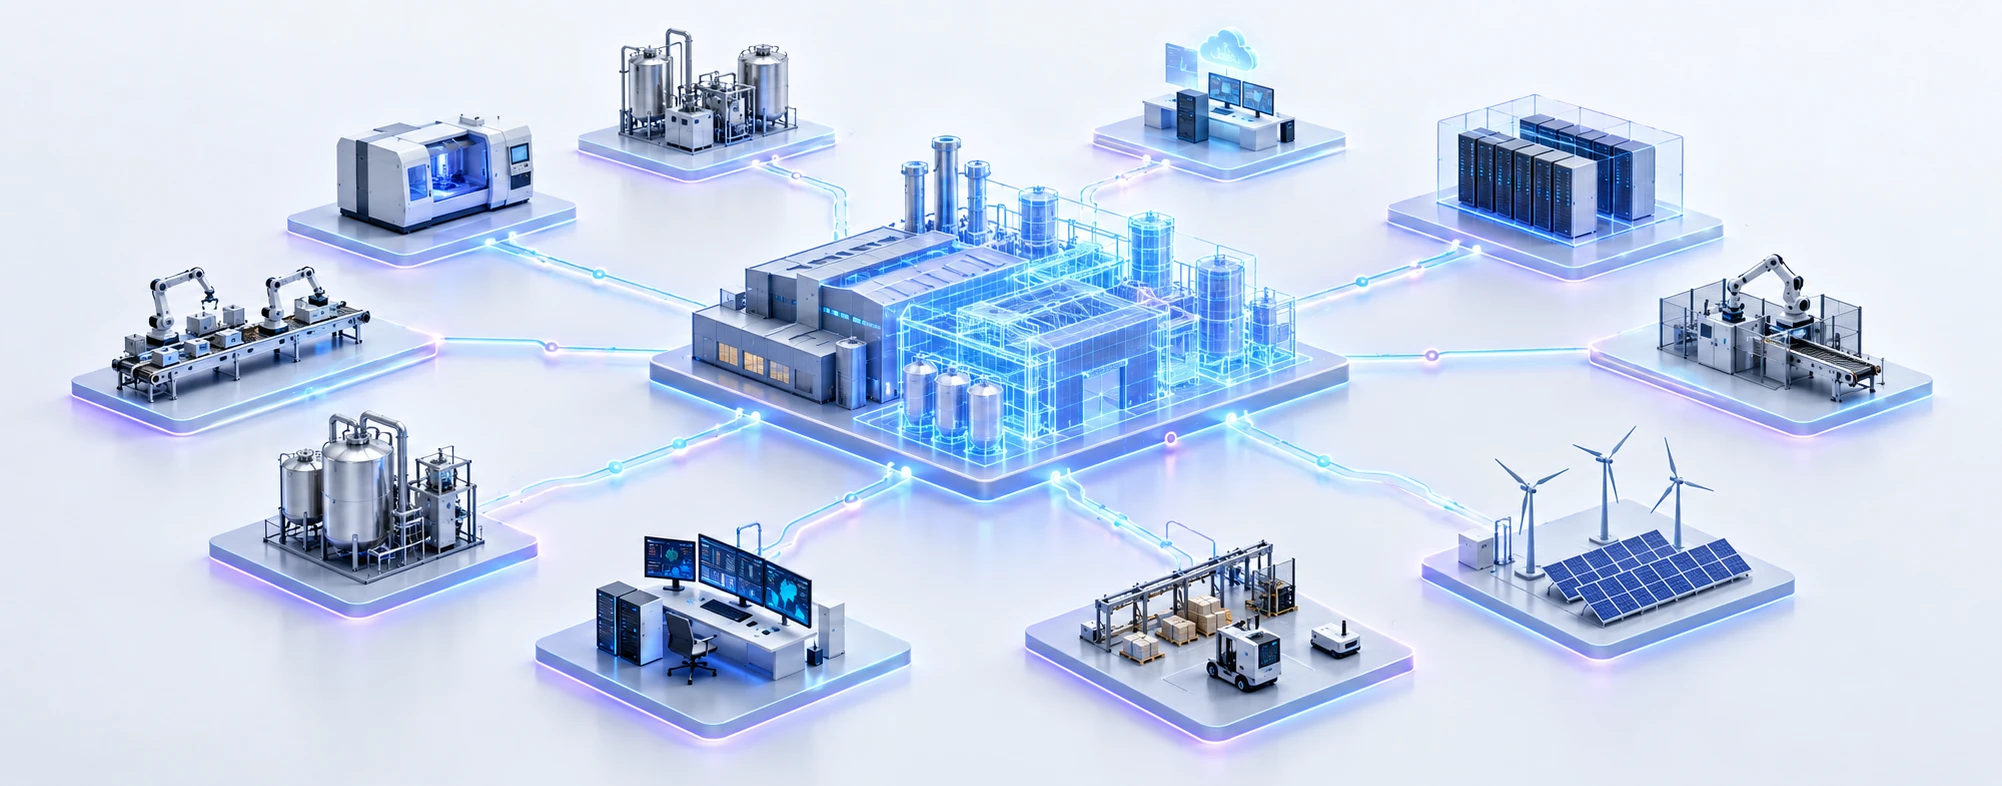
Create relationships between machines, production lines, assets & systems to model factory dependencies.
Gain plant-wide operational context and cross-system predictive insights.
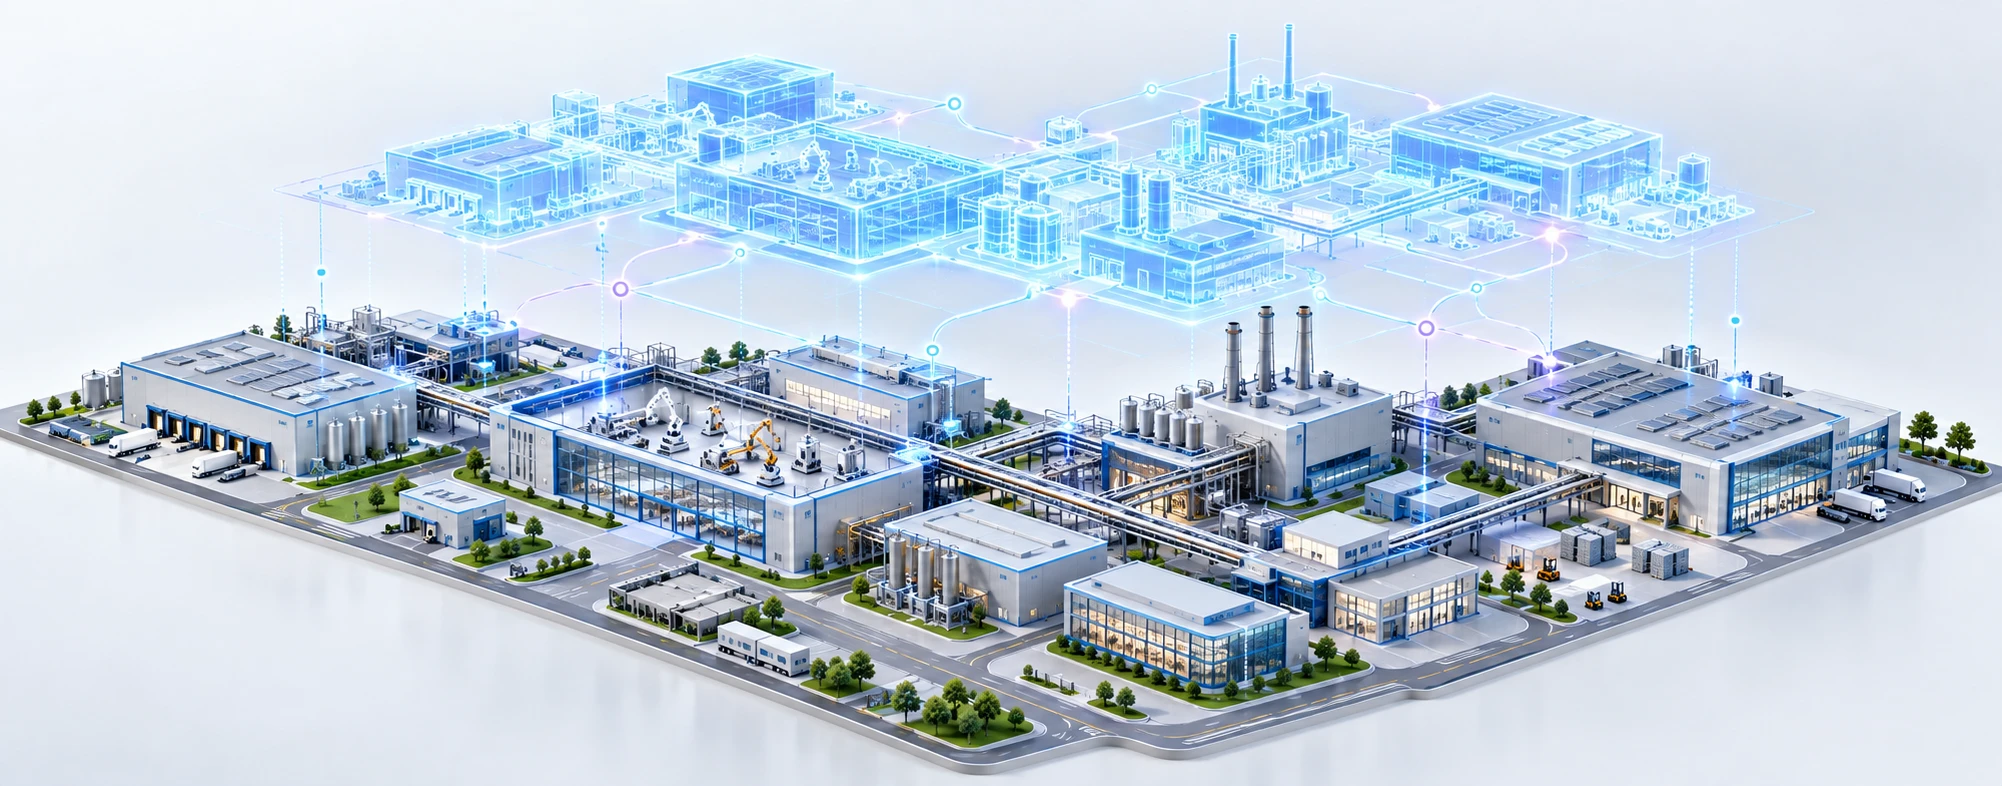
Replicate the digital twin architecture across production areas, facilities, and operational units.
Standardize operations, optimize plant-wide performance, and scale without re-architecting.
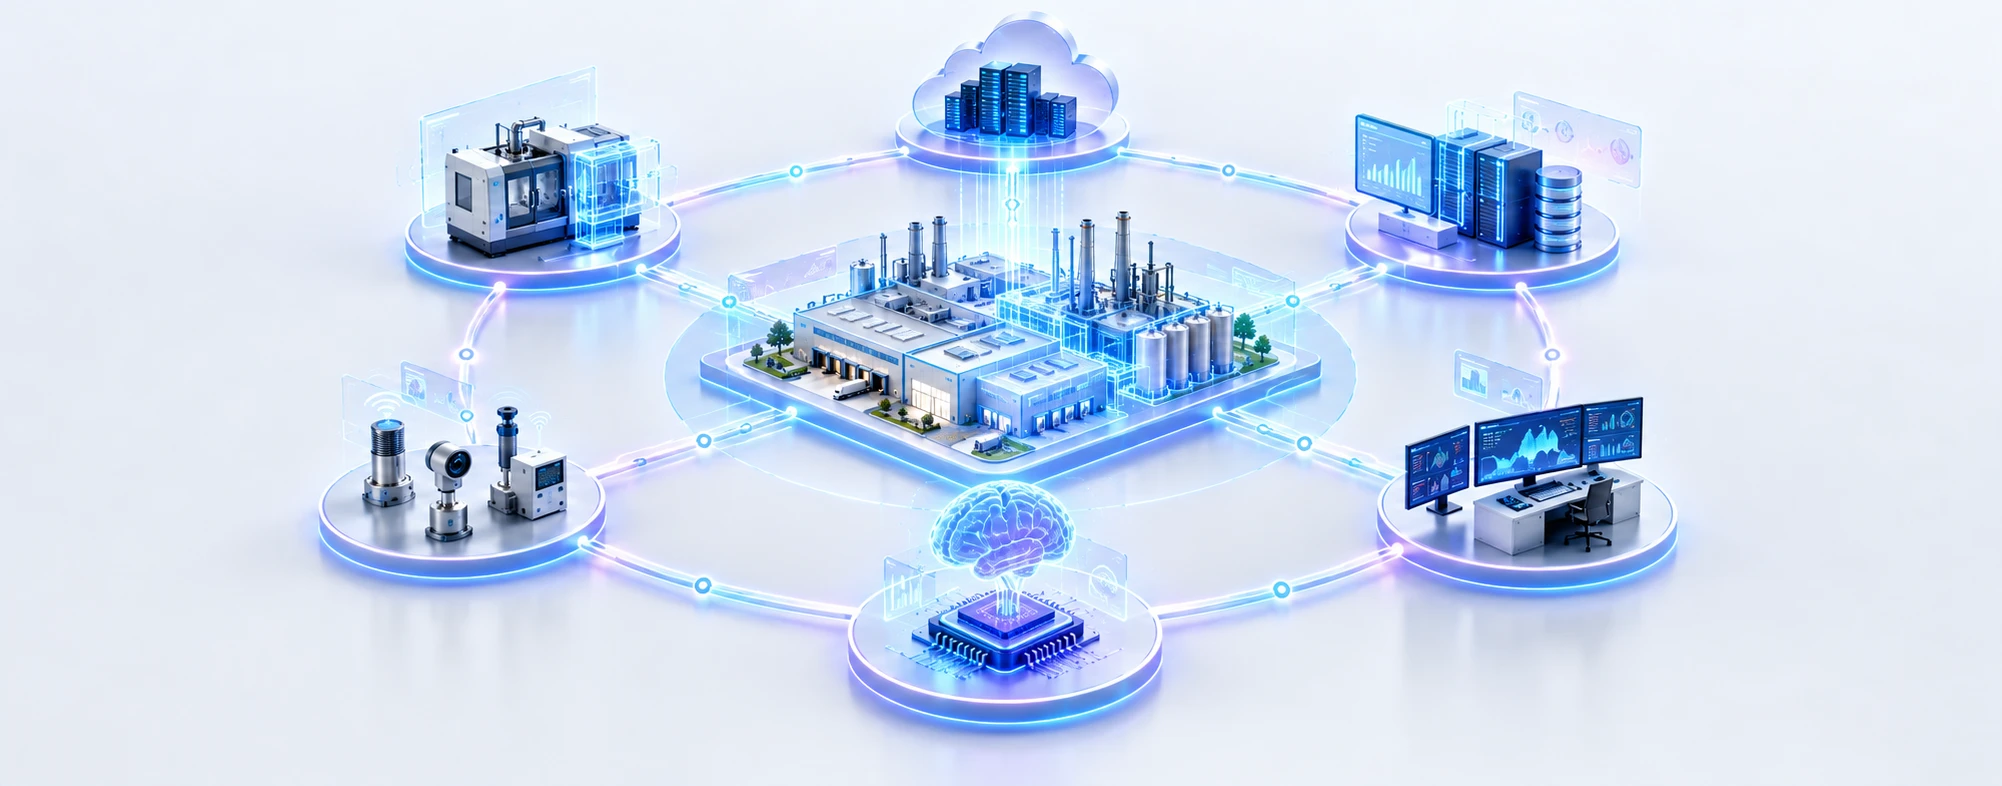
Connect digital twins with ERP, MES, IoT, AI, and enterprise workflows for continuous decisions.
Drive predictive decisions, continuous optimization, and long-term operational value.
We design manufacturing digital twin environments with security, access control, data governance, IT/OT separation, monitoring, and auditability in mind. Where applicable, solution architecture can be designed with reference to the ISO 23247 Digital Twin Framework for Manufacturing.
We secure data collection from machines, sensors, PLCs, and industrial systems through controlled gateways, validated data flows, and secure communication protocols.
We design clear boundaries between IT and OT environments to enable required data exchange without unnecessarily exposing critical plant systems.
We implement role-based access and least-privilege permissions to ensure users only access the digital twin data, models, and functions relevant to their roles.
Appropriate encryption for data in transit and at rest, based on the solution architecture and security requirements.
We secure APIs connecting the digital twin with MES, ERP, IoT, cloud, and AI/ML systems through authentication, authorization, validation, and controlled access.
We establish controls for data ownership, quality, access, lifecycle, and usage to maintain trusted and manageable manufacturing data.
We apply secure cloud architecture, identity controls, network protections, and infrastructure-level security to protect digital twin workloads and data.
We continuously monitor system activity, data flows, infrastructure health, and access events to identify potential issues and security anomalies.
We design a manufacturing digital twin solution in a way that maintains traceable logs of user activity, data access, system events, and changes to support accountability and operational governance.
We separate development, testing, staging, and production environments to minimize operational risk and protect mission-critical manufacturing workloads.
MindInventory combines digital twin engineering services with 3D visualization, IoT integration, AI/ML, data engineering, simulation, and cloud expertise to build connected digital twins for industrial assets and manufacturing environments. Our team works across platforms such as Unreal Engine, Unity, and NVIDIA Omniverse and can integrate digital twins with existing industrial and enterprise systems.
We focus on digital twins that represent operational behavior and support simulation, scenario testing, prediction, and decision-making rather than treating a digital twin as only a 3D visualization layer.
We use the platform that best fits the project’s visualization, simulation, performance, interoperability, and deployment requirements.
Our modular architecture and in-house engineering teams enable us to deliver functional digital twin MVPs within 2 to 6 weeks for faster validation and stakeholder alignment.
We execute digital twin initiatives across enterprise and public-sector contexts while aligning with compliance, scalability, data governance, and long-term operational needs.
Our teams combine 3D engineering, IoT, data engineering, AI/ML, cloud, and software development capabilities to support the digital twin lifecycle.
We design architectures that can expand from individual assets to production lines, facilities, and connected manufacturing environments.